Nelle officine di lavorazione dei metalli, il tempo è denaro. Ogni momento in cui un trapano rimane inattivo, ogni cambio utensile necessario, tutto ciò erode silenziosamente i margini di profitto. La soluzione per mantenere la precisione migliorando drasticamente l'efficienza di foratura e riducendo i costi di produzione potrebbe risiedere nella selezione della punta da trapano in metallo duro appropriata.
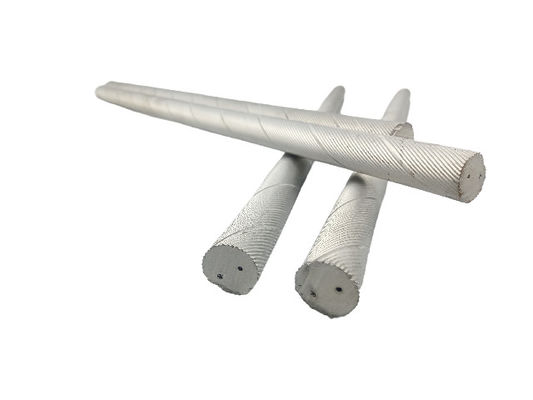
Le punte da trapano in metallo duro, realizzate in carburo di tungsteno, svolgono un ruolo cruciale nel taglio di vari materiali grazie alle loro eccezionali prestazioni. Dall'acciaio al carbonio alle leghe resistenti al calore, le punte in metallo duro offrono risultati affidabili. Il loro vantaggio principale deriva dall'estrema durezza del materiale e dalla capacità di mantenere tale durezza anche in ambienti ad alta temperatura. Tipicamente composte da carburo di tungsteno con cobalto come legante, queste punte possono includere componenti aggiuntivi come il carburo di titanio per applicazioni specifiche.
Carburo vs. Punte da trapano in acciaio super rapido: Confronto delle prestazioni
Nella lavorazione dei metalli, l'acciaio super rapido (HSS) e le punte da trapano in metallo duro rappresentano le due opzioni più comuni. La scelta tra di esse dipende da specifici requisiti di lavorazione, inclusi i tempi di lavorazione e le considerazioni sui costi.
Vantaggi delle punte da trapano in metallo duro
Le punte in metallo duro eccellono nella resistenza all'usura e nelle applicazioni di taglio ad alta velocità:
-
Resistenza all'usura superiore:
Le punte in metallo duro dimostrano una resistenza all'usura significativamente migliore rispetto alle punte in HSS. Mentre l'HSS incorpora elementi come tungsteno, cromo e cobalto per migliorare la durata, il metallo duro supera in questo senso. Ciò si traduce in una maggiore durata dell'utensile in condizioni identiche, riducendo la frequenza dei cambi utensile e abbassando i costi di produzione.
-
Capacità di taglio ad alta velocità:
Il metallo duro mantiene la sua durezza ad alte temperature. Durante il taglio ad alta velocità, l'attrito genera calore, ma le punte in metallo duro preservano le loro prestazioni di taglio senza ammorbidirsi o deformarsi. Al contrario, le punte in HSS tendono a perdere durezza quando riscaldate, compromettendo sia l'efficienza di taglio che la longevità dell'utensile.
Svantaggi delle punte da trapano in metallo duro
Rispetto all'HSS, le punte in metallo duro presentano due limitazioni principali:
-
Minore tenacità:
La natura relativamente fragile del metallo duro lo rende più soggetto a rotture in caso di flessione o vibrazioni. Un corretto controllo del truciolo diventa essenziale per prevenire l'accumulo o l'intrappolamento che potrebbero causare danni da impatto. Tuttavia, questa stessa caratteristica contribuisce a una migliore precisione di foratura poiché la punta resiste alla flessione durante il funzionamento.
-
Costo più elevato:
Il processo di produzione rende le punte in metallo duro più costose delle loro controparti in HSS, il che potrebbe preoccupare alcune aziende per quanto riguarda l'investimento iniziale. Tuttavia, la maggiore durata e la migliore efficienza si traducono spesso in costi operativi totali inferiori nel tempo.
Tipi comuni di punte da trapano in metallo duro
Le due principali categorie di punte in metallo duro sono le punte in metallo duro massiccio e le punte a inserti indicizzabili.
-
Punte in metallo duro massiccio:
Queste presentano una costruzione monoblocco, dallo stelo al tagliente, ideali per fori di piccolo diametro che richiedono alta precisione. I taglienti usurati possono essere riaffilati per ripristinare l'affilatura, prolungando la durata dell'utensile e riducendo i costi a lungo termine.
-
Punte a inserti indicizzabili:
Composte da un corpo del trapano con inserti di taglio sostituibili, consentono rapidi cambi di inserto anziché la sostituzione completa della punta. Questo design riduce al minimo gli errori dovuti all'usura dell'utensile e si dimostra particolarmente conveniente per fori di grande diametro. Alcuni modelli utilizzano più inserti per migliorare ulteriormente l'efficienza e la precisione.
Criteri di selezione per le punte da trapano in metallo duro
La scelta della punta in metallo duro giusta richiede la valutazione di molteplici fattori, tra cui il diametro del foro, la profondità, i requisiti di precisione e il materiale del pezzo.
Considerazioni sul diametro e sulla profondità del foro
Punti chiave nella selezione in base alle specifiche del foro:
-
Diametro:
I fori effettivamente forati misurano tipicamente leggermente più grandi del diametro della punta a causa della precisione di installazione, dei metodi di ingresso e delle vibrazioni operative. Questi fattori devono essere presi in considerazione durante la selezione per soddisfare le specifiche di progettazione.
-
Profondità:
I fori profondi (superiori a dieci volte il diametro) richiedono punte più lunghe, che risentono di una ridotta stabilità e di un maggiore rischio di rottura o deviazione. I fori pilota possono migliorare la precisione posizionale in tali casi.
-
Precisione (Tolleranza):
I fori che richiedono accoppiamenti precisi di solito necessitano di processi di finitura come alesatura o barenatura dopo la foratura. Selezionare punte leggermente sottodimensionate per consentire queste operazioni successive.
Considerazioni sul materiale del pezzo
Le proprietà del materiale dettano sia la selezione del materiale dell'utensile che i requisiti di raffreddamento:
-
Selezione dell'utensile specifica per il materiale:
Materiali diversi richiedono composizioni di utensili specifiche. I produttori in genere raccomandano gradi di utensili in base ai gruppi di materiali: grado P per acciaio al carbonio, grado N per leghe di alluminio, ad esempio.
-
Utensili con refrigerante:
Materiali come l'acciaio dolce o l'alluminio presentano spesso problemi di evacuazione dei trucioli. Le punte con fori per il refrigerante consentono l'iniezione di fluido durante il funzionamento, rimuovendo efficacemente i trucioli e riducendo al minimo le interferenze di lavorazione.
Condizioni di lavorazione ottimali per le punte in metallo duro
Una configurazione corretta richiede la regolazione della lunghezza dell'utensile e dell'evacuazione dei trucioli:
-
Regolazione della lunghezza dell'utensile:
All'aumentare dell'estensione dell'utensile con la profondità del foro, aumenta anche la deflessione. La velocità di taglio e le velocità di avanzamento devono essere regolate di conseguenza.
-
Evacuazione dei trucioli:
Sia che i trucioli si formino come fili lunghi o frammenti, garantire la loro rimozione senza intoppi impedisce l'intrappolamento che potrebbe interrompere il processo di lavorazione.
Riferimento dei parametri di lavorazione
|
Materiale del pezzo
|
Velocità di taglio (m/min)
|
Velocità di avanzamento (mm/giro)
|
|
Acciaio al carbonio (S50C)
|
120
|
0,20
|
|
Acciaio inossidabile (SUS430)
|
80
|
0,15
|
|
Lega di titanio (Ti-6Al-4V)
|
40
|
0,15
|
|
Lega di alluminio (A5052)
|
200
|
0,10
|
La selezione di punte da trapano in metallo duro appropriate e la configurazione di condizioni di lavorazione ottimali in base alle proprietà dei materiali e ai requisiti di lavorazione costituiscono la base per operazioni di foratura efficienti che riducono i costi migliorando al contempo la produttività.

 Il tuo messaggio deve contenere da 20 a 3000 caratteri!